


 es
 English
 Español
 عربى
Cuando los arquitectos hablan del espesor de pared estándar, normalmente se refieren a una partición interior de 4 a 6 pulgadas o a una pared exterior aislada de 6 a 8 pulgadas. En termoformado, la misma frase significa algo diferente pero igualmente mensurable: el espesor de pared final que un molde puede entregar repetidamente durante una producción completa. Para los fabricantes de envases, este número determina si un vaso, tapa o bandeja pasará las pruebas de fugas, las pruebas de resistencia de la pila y los estándares de manipulación del consumidor. Si compra un molde termoformado, el espesor de pared estándar no es un parámetro de diseño abstracto. Es un criterio de compra concreto que afecta el costo del material, el diseño de las herramientas y el rendimiento del empaque posterior.
¿Qué significa "espesor de pared estándar" en diferentes industrias?
El término "espesor de pared estándar" no es universal. Cada industria lo define en relación con sus propias cargas, materiales y requisitos de rendimiento.
En la construcción de edificios, los valores de espesor estándar son bastante consistentes:
- Muros interiores sin carga: de 4 a 6 pulgadas, dependiendo del marco y las capas de acabado.
- Paredes exteriores enmarcadas: de 6 a 8 pulgadas, con la profundidad adicional utilizada para aislamiento e impermeabilización.
- Paredes exteriores de encofrado de hormigón aislado (ICF): normalmente 6 pulgadas de hormigón más aislamiento en ambos lados.
En el termoformado, la escala cambia de pulgadas a milímetros. El espesor de pared estándar aquí se refiere a la pared del producto terminado, no al calibre inicial de la hoja. La intención del diseño es diferente: el embalaje debe seguir siendo ligero, sellar de forma fiable y mantener su forma bajo tensión mecánica. Un paquete de alimentos termoformado típico tiene una pared acabada de entre 0,3 mm y 1,2 mm. Este pequeño rango es el resultado de equilibrar la rigidez del material con el costo y la velocidad de producción.
Espesor de pared estándar en termoformado: conceptos básicos
Conclusión inicial: en termoformado, el espesor de pared estándar es la pared mínima terminada que produce el molde después de formar, recortar y enfriar. No es lo mismo que el espesor de la lámina al inicio del proceso.
Cuando una lámina de plástico caliente se introduce en la cavidad de un molde, el material se estira. Este estiramiento reduce el espesor de la pared, especialmente en áreas embutidas profundamente, como el fondo de las tazas y las paredes laterales de las tapas. Una hoja con un espesor inicial de 0,6 mm puede producir una tapa de taza terminada con una pared inferior de sólo 0,38 mm. La relación entre el espesor inicial de la lámina y la pared terminada se denomina relación de estiramiento y es una de las variables más importantes en el diseño de moldes.
Para una tapa típica de taza de té con leche, los equipos de producción trabajan con valores de acabado de pared en el rango de 0,35 mm a 0,60 mm. Este no es un número aleatorio; surge de la necesidad de tener suficiente rigidez en el borde de la tapa para mantener el sello y, al mismo tiempo, mantener la tapa lo suficientemente liviana para reducir el costo de material y la huella de carbono. un Molde termoformado con tapa de taza de té con leche está diseñado alrededor de estos objetivos de pared terminados específicos, y la geometría de la cavidad del molde y el diseño de enfriamiento afectan si el objetivo se puede sostener de manera consistente.
 Molde termoformado para tapas de tazas de té con leche Este molde produce tapas para tazas de té con leche con un espesor de pared preciso de 0,35 a 0,60 mm, lo que garantiza un sellado hermético y un uso reducido de material. Admite láminas de PP, PET, PS y PLA. Ver producto →
Un proveedor de moldes que comprenda el espesor de pared estándar podrá decirle de antemano qué espesor final se espera que produzca la herramienta y qué calibre de hoja debe introducir en la máquina. La mejor manera de validar esto es solicitar datos de distribución del espesor de la pared a partir de ejecuciones de muestra, no solo una declaración general sobre la capacidad de diseño.
Factores clave que determinan el espesor de pared estándar
Varios factores interactúan para definir el espesor de pared estándar para un producto termoformado. Comprender estos factores ayuda a los compradores a evitar errores costosos en la selección de materiales y el diseño de moldes.
Tipo de material
La resistencia del material tiene un efecto directo sobre qué tan delgada puede ser la pared final. El PET, por ejemplo, ofrece una alta resistencia a la tracción y puede formar paredes relativamente delgadas sin perder integridad estructural. El PVC es más blando y requiere paredes ligeramente más gruesas para evitar deformaciones durante el llenado y sellado. El PP proporciona una excelente resistencia al impacto, lo que lo convierte en una opción común para loncheras y tazas, pero también necesita una pared más gruesa para lograr la misma rigidez que el PET.
Aplicación del producto
El uso previsto del paquete final determina el espesor de pared requerido. Los vasos para bebidas frías sólo necesitan suficiente rigidez en las paredes para poder sostenerlos cómodamente y sobrevivir al apilamiento durante el transporte. Los envases de llenado en caliente, como los tazones de sopa, requieren secciones de pared más profundas para resistir la deformación térmica. Un recipiente de comida desechable que se cargará con contenidos pesados necesita un fondo y unas paredes laterales más gruesos que una tapa liviana.
Proceso de termoformado
El conformado por presión positiva utiliza aire comprimido para empujar la lámina caliente dentro del molde, lo que generalmente permite un mejor control de la distribución en las paredes. El conformado al vacío utiliza succión para dibujar la lámina, lo que puede resultar en un mayor adelgazamiento en las cavidades profundas. El conformado positivo-negativo combina ambos, brindando al diseñador más flexibilidad y permitiendo un espesor de pared más uniforme en formas complejas.
Diseño de moldes
El diseño del molde es el factor decisivo para lograr un espesor de pared estándar constante. La profundidad de la cavidad, los radios de las esquinas, los ángulos de salida y la posición de los orificios de vacío influyen en cómo fluye el material durante el conformado. La disposición del canal de enfriamiento también influye: si una zona del molde se enfría más rápido que el resto, la lámina se encogerá de manera desigual, provocando desviaciones locales en las paredes. Entendiendo cómo opciones de diseño de moldes Determinar el rendimiento del producto es una forma práctica de evaluar si un proveedor puede cumplir con sus especificaciones de espesor de pared.
Rangos típicos de espesor de pared por tipo de producto
En la práctica, las empresas de termoformado confían en rangos de espesor de pared establecidos para los formatos habituales de envasado de alimentos. Estos rangos no son estándares rígidos, pero sirven como puntos de partida útiles durante la planificación del proyecto. La siguiente tabla resume los valores típicos de paredes terminadas para diferentes categorías de productos.
| Tipo de producto | Material típico | Grosor de la pared terminada | Aplicación clave |
|---|---|---|---|
| tapas de copa | PET/PVC | 0,30 – 0,80 milímetros | Tapas para bebidas frías, tapas para tazas de té. |
| beber tazas | PP/PET | 0,40 – 1,00 milímetros | Tazas de té con leche, tazas de jugo. |
| Loncheras | PP | 0,50 – 1,20 milímetros | Envases de comida para llevar |
| Cajas con tapa redonda | PP/PET | 0,50 – 1,00 milímetros | Postres, contenedores de delicatessen |
| Placas de enfriamiento | ordenador/abs | 1,00 – 2,00 milímetros | Radiador y piezas de gestión térmica. |
Las loncheras para llevar requieren una pared con acabado más rígido que las tapas de las tazas, porque deben soportar el peso del contenido de los alimentos y apilarse bajo carga. Esta es la razón por la que los equipos de producción suelen elegir un Molde termoformado de caja de embalaje rectangular tipo almeja con una pared terminada de aproximadamente 0,6 mm a 1,0 mm. La misma regla general se aplica a las cajas con tapa redonda: las paredes más gruesas proporcionan un mejor rendimiento de apilamiento pero también aumentan el tiempo de ciclo y el consumo de material.
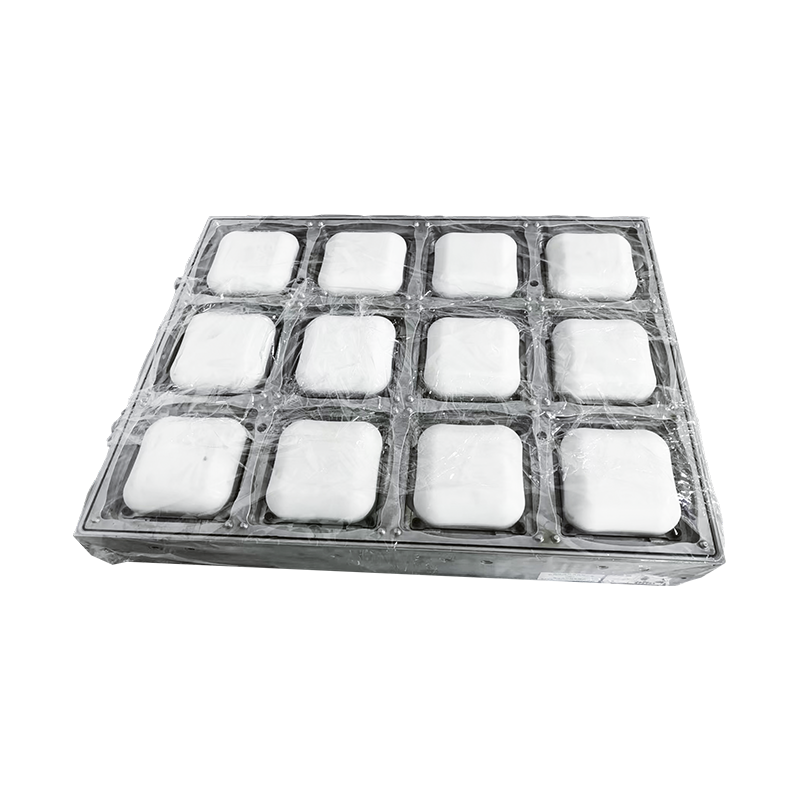 Molde termoformado de caja para llevar tipo almeja Diseñado para cajas con tapa rectangular y paredes de 0,6 a 1,0 mm, este molde ofrece resistencia para el apilamiento y el peso de los alimentos. Utiliza aluminio mecanizado por CNC para mayor precisión y durabilidad. Ver producto →
Al evaluar un proveedor de moldes, solicite ejemplos documentados de resultados de espesor de pared para productos similares al suyo. Un proveedor con capacidad de mecanizado CNC y equipo interno de formación de muestras puede realizar tomas de prueba y proporcionar datos de medición reales antes de comprometerse con el contrato de herramientas.
Cómo el diseño de moldes afecta la uniformidad del espesor de la pared
La uniformidad suele ser más importante que el valor promedio del espesor de la pared. Una copa que tiene un fondo de 0,5 mm pero sólo 0,35 mm cerca del borde puede parecer aceptable a primera vista, pero es más probable que el borde delgado se agriete bajo tensión. Tanto la geometría del molde como la gestión térmica contribuyen a una distribución uniforme del espesor.
Material del molde y conductividad térmica
Los moldes de aluminio tienen una alta conductividad térmica, lo que permite un enfriamiento más rápido y una eliminación del calor más consistente. Las aleaciones de cobre y berilio ofrecen una transferencia térmica aún mejor en áreas críticas, pero son más caras. Para tiradas de producción largas, la elección del material del molde afecta no sólo a la uniformidad del espesor sino también al tiempo general del ciclo.
Diseño del canal de enfriamiento
Los canales de enfriamiento deben colocarse cerca de la superficie de formación y espaciados uniformemente. Un patrón de enfriamiento desigual crea puntos calientes donde la lámina de plástico continúa fluyendo después del estiramiento previsto, produciendo un adelgazamiento local. Un circuito de enfriamiento bien diseñado mantiene la lámina con una viscosidad constante durante el proceso de formación.
Diseño de vacío y ventilación de aire
Se deben colocar orificios de vacío en las secciones más profundas de la cavidad para que el aire pueda escapar de manera rápida y uniforme. Si el aire queda atrapado en un lado del molde, la lámina no hará contacto total con ese lado, lo que dará como resultado una pared inconsistente. Para vasos de bebida, un molde termoformado de taza de té con leche Debe gestionar cuidadosamente la relación entre el espesor inicial de la lámina y el espesor final de la pared lateral. Las cavidades profundas necesitan una relación de estiramiento más baja o una lámina inicial más gruesa para evitar un adelgazamiento excesivo en las esquinas inferiores.
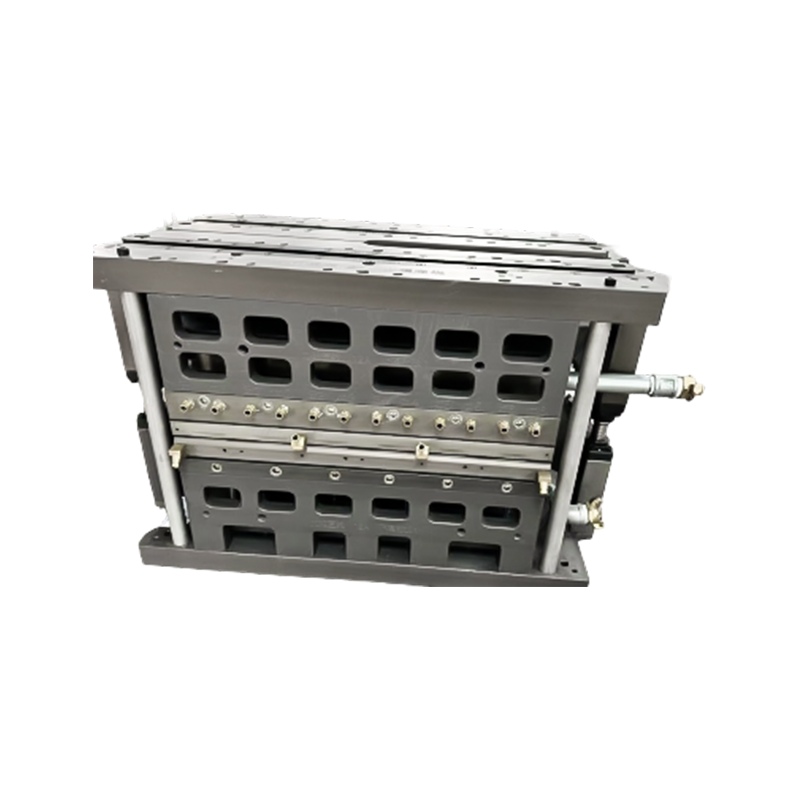 Molde termoformado de taza de té con leche Este molde forma vasos para bebidas con paredes laterales uniformes y bordes lisos. Su enfriamiento conforme y mecanizado de precisión mantienen una distribución constante de las paredes para una producción eficiente. Ver producto →
Ensayos de simulación y herramientas
Los talleres de moldes modernos utilizan CAD y software de simulación para predecir el flujo de material antes de cortar acero o aluminio. Esto reduce la cantidad de ciclos de prueba y error y acorta el tiempo necesario para alcanzar una ventana de proceso estable. Cuando evalúe a un proveedor, pregúntele cómo utiliza los datos de simulación para establecer objetivos de espesor de pared.
Consideraciones prácticas de compra para compradores de moldes termoformados
Si compra herramientas de termoformado personalizadas, la especificación de espesor de pared estándar es lo primero que debe acordarse por escrito. A continuación se detallan pasos prácticos para proteger su decisión de adquisición.
Definir el método de medición
El espesor de la pared se puede medir con un micrómetro, un calibrador digital o un medidor ultrasónico. Cada herramienta da resultados diferentes en diferentes áreas del producto. Acuerde de antemano dónde se tomarán las mediciones, la cantidad de puntos de muestra por producto y la cantidad de piezas de producción consecutivas que deben probarse.
Establecer una tolerancia realista
Una tolerancia de más o menos 0,1 mm es común para los envases de alimentos termoformados, pero es posible que no se pueda lograr para todas las geometrías de productos. Las piezas embutidas exigen una ventana de tolerancia más amplia. Si su diseño requiere una tolerancia muy estricta, discútalo con el fabricante del molde antes de finalizar el contrato de herramientas.
Requerir datos de ejecución de prueba
Un proveedor de moldes experimentado debería poder producir muestras de prueba a partir de una máquina formadora de muestras y proporcionarle datos sobre el espesor de la pared. En el entorno de producción real, factores como la temperatura de la hoja y la velocidad de la máquina pueden cambiar la ventana de formación óptima, por lo que los resultados de las pruebas deben considerarse un punto de partida y no una garantía final.
Evaluar la capacidad de control de procesos del proveedor
La capacidad de mecanizado CNC, la formación de muestras interna y un proceso de calidad documentado son indicadores sólidos. Un proveedor que puede realizar tanto disparos de prueba como ajustes de forma de producción, como Suzhou Huashang Mould, está mejor posicionado para ayudarle a ajustar el espesor de la pared después de la puesta en servicio inicial del molde.
Preguntas frecuentes
P1: ¿Cuál es el grosor de pared estándar para una tapa de taza termoformada?
Las tapas de copa terminadas se forman normalmente con un espesor de pared de entre 0,3 mm y 0,8 mm. El valor exacto depende del diámetro de la tapa, del material y de los requisitos de sellado de la línea de llenado. Las tapas para bebidas frías suelen estar en el extremo inferior, mientras que las tapas para bebidas calientes necesitan una pared más gruesa.
P2: ¿Cómo afecta la elección del material al espesor de pared estándar?
Los materiales con mayor resistencia a la tracción, como el PET, permiten paredes más delgadas porque el paquete final aún mantendrá su forma. Los materiales más blandos como el PVC necesitan un espesor adicional para resistir la deformación bajo carga. El PP ofrece buena resistencia al impacto, pero generalmente requiere una pared ligeramente más gruesa que el PET para obtener la misma rigidez del paquete.
P3: ¿Puede un solo molde producir diferentes espesores de pared?
Sí, los parámetros de la máquina formadora, como la temperatura de la hoja, la presión de formación y el tiempo de vacío, pueden cambiar la distribución de las paredes dentro de un rango limitado. Sin embargo, la geometría del molde es fija, por lo que el rango de espesor alcanzable es estrecho. Los cambios significativos en el espesor de la pared terminada generalmente requieren un cambio en el diseño del molde.
P4: ¿Qué tolerancia se considera aceptable para el espesor de la pared termoformada?
Más o menos 0,1 mm es una tolerancia práctica para la mayoría de las piezas de envases de alimentos. Para productos embutidos más profundos con geometría compleja, una tolerancia más amplia de más o menos 0,15 mm es más realista. La pregunta más importante es si la variación del espesor se mantiene constante en cada lote de producción.
El espesor de pared estándar es el vínculo invisible entre la selección del material de la lámina, el diseño del molde y la calidad de la producción. Para los fabricantes de embalajes, el valor adecuado de la pared acabada significa un sellado fiable, un apilado seguro y un coste de material controlado. Para los proveedores de moldes, es una promesa de desempeño mensurable que debe cumplirse en cada ciclo de producción. Cuando evalúe a un socio de moldes de termoformado, solicite datos sobre el espesor de la pared de muestras reales, no solo declaraciones generales de capacidad. Un proveedor que pueda documentar la uniformidad del espesor y explicar las decisiones de diseño que la respaldan tendrá más probabilidades de entregarle una herramienta que cumpla con sus requisitos de producción a largo plazo.


